Mangel an Arbeitskräften und der zunehmende Druck, Aufträge in möglichst kurzer Zeit zu realisieren, sind heute Alltag, mit dem die meisten Produktionsbetriebe zu kämpfen haben. Einen qualifizierten Mitarbeiter für die Stelle des Schweißers zu finden, grenzt an ein Wunder, und der Markt verzeiht weder Verzögerungen noch Qualitätsmängel. All dies zwingt Unternehmen dazu, nach neuen technologischen Lösungen zu suchen, und die Robotisierung des Schweißens ist zu einem integralen Bestandteil moderner Fertigungsbetriebe geworden, der es ermöglicht, die Produktivität deutlich zu steigern und die Prozessplanung flexibler zu gestalten.
In separaten Artikeln wirst du auch darüber lesen, Was ist Automatisierung in der Industrie und warum ist sie zur Notwendigkeit geworden? und du erfährst mehr über Robotisierung von Prozessen in der Automobilbranche.
- Worin besteht die Robotisierung des Schweißens?
- Welche Vorteile bringt die Robotisierung von Schweißprozessen mit sich?
- Methoden des robotergestützten Schweißens und Schweißanwendungen
- Architektur und Formen der Organisation von Schweißarbeitsplätzen
- Die Rolle der Komponenten im robotisierten Schweißzyklus.
- Was musst du verfeinern, bevor du über die Robotisierung des Schweißens nachdenkst?
- FAQ – Häufig gestellte Fragen
Worin besteht die Robotisierung des Schweißens?
Robotergestütztes Schweißen besteht darin, die manuelle Arbeit durch einen automatisierten mechanischen Arm zu ersetzen, der mit einer Schweißquelle integriert ist. Ein Schlüsselelement dieser Technologie ist die vollständige Synchronisation der präzisen Bewegungen des Roboters mit den elektrischen Parametern des Lichtbogens. Kern des Prozesses ist die kontinuierliche bidirektionale Kommunikation zwischen zwei zentralen Steuereinheiten:
- Digitales Steuergerät der Schweißquelle: Ein mikroprozessorbasierter Schaltkreis, der in die Schweißmaschine eingebaut ist, reagiert auf Signale der Robotersteuerung und korrigiert in Echtzeit Spannung, Stromstärke und Drahtvorschubgeschwindigkeit, wobei er die Dynamik des Lichtbogens an die aktuelle Position und Geschwindigkeit des Werkzeugs anpasst.
- Robotersteuerung: Steuert die Trajektorie des Arms im 3D-Raum. Er ist verantwortlich für Mikroverschiebungen, die Aufrechterhaltung einer konstanten Vorschubgeschwindigkeit sowie die präzise Einhaltung des Neigungswinkels des Brenners gegenüber der Verbindung.
Die Automatisierung von Produktionsprozessen mit dem Einsatz industrieller Roboter garantiert eine ausgezeichnete Qualität und Reproduzierbarkeit der Schweißnähte, indem sie mögliche Abweichungen und Fehler eliminiert, die durch den menschlichen Faktor beim manuellen, traditionellen Schweißen entstehen.
Welche Vorteile bringt die Robotisierung von Schweißprozessen mit sich?
Die Einführung des robotergestützten Schweißens bildet das Fundament der modernen Produktion — eine strategische Investition, die die Eliminierung von Engpässen sowie die direkte Verbesserung der Wettbewerbsfähigkeit des Betriebs ermöglicht. Die Hauptvorteile des robotergestützten Schweißens sind:
- Kompensation von maßlichen Ungenauigkeiten von Bauteilen: Toleranzabweichungen nach dem Laserschneiden oder Biegen sowie thermische Verformungen stellen eine wesentliche Herausforderung in der Schweißtechnik dar. Robotergestützte Systeme setzen einen hochentwickelten Tastsensor (Touch Sensing) sowie dynamische Schweißnahtverfolgung mittels Lichtbogen in Echtzeit (TAST – Through-Arc Seam Tracking) ein.
- Optimierung des Materialverbrauchs und Reduzierung der Kosten: Im manuellen Prozess ist ein häufiger Fehler, zu große Materialzugaben an der Verbindung zu erzeugen, was zu unkontrolliertem Verbrauch von Draht und Schutzgas führt. Der Roboter dosiert zusätzliches Material präzise und streng nach den Konstruktionsvorgaben, was die Effizienz erhöht, die Rohstoffkosten senkt und die Abfallmenge reduziert.
- Begrenzung der Wärmeeinbringung und Eliminierung der Endbearbeitung: Das Schweißen dünnwandiger Bauteile ist mit einem hohen Risiko von Verformungen und Durchbrennungen verbunden. Der Einsatz robotergestützter Niedertemperaturprozesse wie CMT (Cold Metal Transfer), die auf dem kontrollierten, zyklischen Zurückziehen des Drahtes beruhen, ermöglicht das Lötschweißen verzinkter Bleche sowie das Verbinden dünner Bauteile mit minimaler Wärmeeinflusszone und ohne Spritzer.
- Minimierung von Ausfallzeiten durch Offline-Programmierung: Die Programmierung des Roboters direkt in der Halle erfordert das Anhalten der gesamten Produktionslinie. 3D-Simulationen ermöglichen dem Ingenieur, die gesamte Bahn des Roboters am Computer zu entwerfen – ohne den Betrieb der Fabrik zu unterbrechen. Dank der präzisen Abbildung des Werkzeugs (TCP – Tool Center Point), nach dem Hochladen des fertigen Programms in den Roboter reicht es, Tests durchzuführen.
- Sicherstellung der gleichbleibenden Qualität und der Einhaltung von Normen: Die Erfüllung strenger Qualitätsanforderungen in manuellen Prozessen erfordert ständige Kontrolle. Die digitale Schweißstromquelle protokolliert die Prozessparameter für jede Verbindung. Dies gewährleistet die vollständige Übereinstimmung mit der technischen Arbeitsanweisung WPS (Welding Procedure Specification) sowie Identifizierbarkeit für Auditzwecke.
- Anhebung der Arbeitsschutzstandards und der Arbeitssicherheit der Bediener: Automatisierung und Robotisierung ermöglichen es, das Personal von gefährlichen Einflüssen wie UV-Strahlung, hohen Temperaturen und toxischen Dämpfen zu isolieren. Der Einsatz integrierter funktionaler Sicherheitssysteme (SafeOperation, SafeMove, DCS) in Kombination mit Laserscannern und Lichtvorhängen ermöglicht die Schaffung eines sicheren Schweißarbeitsplatzes gemäß der Norm ISO 10218, bei dem der Bediener lediglich den Ablauf des Zyklus überwacht.
- Stabilisierung des Produktionszyklus und operative Kontinuität: Fluktuation der Mitarbeiter und Personalengpässe sind eine große Herausforderung für die Stabilität der Produktionslinie. Der Einsatz von Robotern sorgt für einen konstanten, vorhersehbaren Arbeitsrhythmus, was die Produktivität tatsächlich steigert und die Amortisationszeit der Investition verkürzt.
Methoden des robotergestützten Schweißens und Schweißanwendungen
Die Wahl der geeigneten Fertigungstechnologie ist ein entscheidender Schritt bei der Planung eines automatisierten Arbeitsplatzes. Obwohl MIG/MAG-Schweißen seit Jahren der am häufigsten gewählte Standard in der Industrie ist, umfassen Systeme zur Robotisierung ein deutlich breiteres Spektrum an Prozessen. Die Auswahl der richtigen Lösung richtet sich nach den Materialspezifikationen, der geforderten Leistungsfähigkeit und dem Budget des Projekts.
| Methode / Technologie | Charakteristische Merkmale | Hauptanwendungen in der Industrie |
| Lichtbogenschweißen (MIG / MAG) | Hohe Abschmelzleistung, Vielseitigkeit und sehr gute Durchschmelzungstiefe bei vergleichsweise niedrigen Kosten. | Standard in Stahlkonstruktionen, Landmaschinen, der Bauindustrie sowie im Bereich Rahmen und Auflieger. |
| Lichtbogenschweißen (TIG) | Außergewöhnliche Ästhetik und Präzision im Bereich des Bogens, perfekte Kontrolle über die zugeführte Wärme. | Dünnwandige Elemente aus Edelstahl, Aluminium, Lebensmittelindustrie, HVAC-Installationen |
| Punktschweißen und Schweißen | Auf Widerstandsschweißen aufgebaut. Ultrakurze Zyklen, hohe Klemmkraft der Zangen und kein Bedarf an Zusatzwerkstoff. | Hauptwahl in Schweißereien der Automobilindustrie: Verbindungen von Karosserieblechen an Produktionslinien. |
| Laserschweißen | Ultraschneller Prozess mit einer mikroskopischen Wärmeeinflusszone. Keine Verformungen und tiefe Durchschmelzungen. | Präzise Automobilkomponenten, Medizinbranche, Abdeckungen und Gehäuse mit hohen optischen Anforderungen. |
| Spezialschweißen (Buckelschweißen, Reibschweißen) | Verwendung des Reibungsphänomens oder des elektrischen Widerstands zur hochgradig reproduzierbaren Verbindung schwieriger Bauteile. | Massenfertigung von Verbindungsstücken, Wellen, Befestigungselementen sowie Komponenten aus schwer schweißbaren Legierungen bei Einhaltung kurzer Taktzeiten. |
Architektur und Formen der Organisation von Schweißarbeitsplätzen
Die Automatisierung von Schweißprozessen beschränkt sich nicht ausschließlich auf traditionelle Ziele. Um den Herstellungsprozess effektiv zu automatisieren oder zu robotisieren, werden verschiedene konstruktive Varianten angewandt, die an die Hallenabmessungen und die Besonderheiten der Bauteile angepasst sind.
| Variante der Position | Technische Charakteristik | Hauptanwendung |
| Eingezäunte Schweißzelle | Geschlossene Zone mit einem schnellen Industrieroboter. Erfordert physische Absperrungen, Schlösser und Vorhänge. | Massen- und Serienproduktion, hohes Arbeitstempo. |
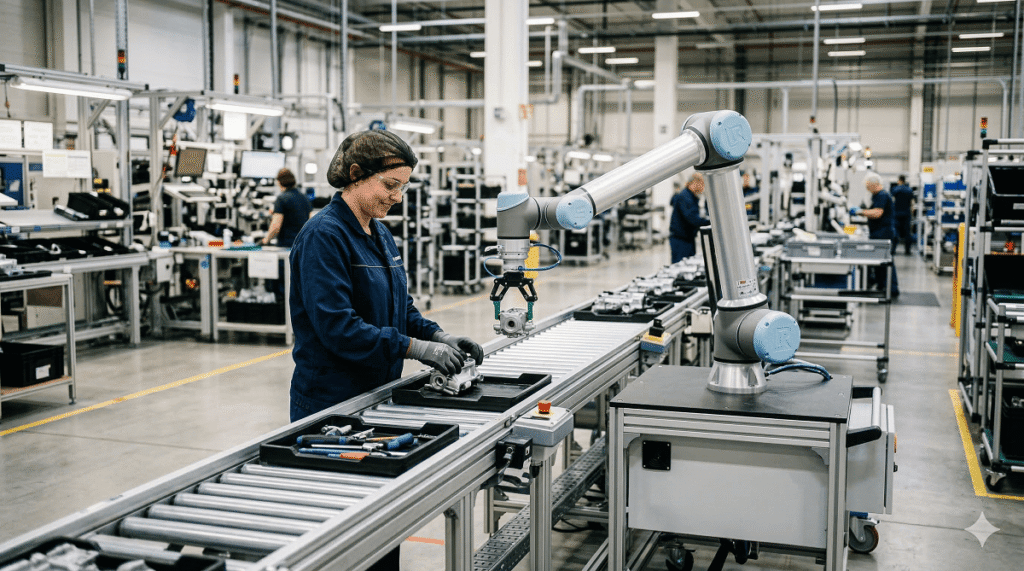
| Arbeitsplatz mit Cobot | Offener Arbeitsplatz, an dem ein kollaborativer Roboter (Schweißcobot) arbeitet. Innovative Roboter dieser Art verfügen über Kollisionssensoren für die Arbeit neben dem Menschen. Die Vorteile von Cobots stellen wir in einem separaten Beitrag vor. | Kleine und mittlere Serien, flexible Änderung des Sortiments, kleine Fläche. |
| Torsysteme und Gleisanlagen | Schweißroboter, der an einem Tor aufgehängt ist oder sich auf Schienen bewegt, was seine Reichweite drastisch erhöht. | Großdimensionale Konstruktionen: Brückenfelder, Wagenkästen, Schiffe. |
| Dedizierte Automaten | Maschinen, die für eine einzige, dedizierte Form konzipiert sind und keinen 6-achsigen Roboterarm besitzen, z. B. automatisierte Drehtische. | Wiederholbare Umfangs- und Längsnähte (Rohre, Behälter). |
| Schweißwagen und Schweißtraktoren | Selbstfahrende kleine Geräte, die sich auf Schienen oder Magneten direkt auf dem zu schweißenden Material bewegen. | Schweißen langer Schweißnähte im Gelände, in Werften und in der Petrochemie. |
| Mobile Systeme (AMR + Cobot) | Autonomer mobiler Roboter, der einen Schweiß-Cobot zu verschiedenen Punkten der Fabrik transportiert. | Sehr flexible Produktion in großen Industriehallen. |
Die Rolle der Komponenten im robotisierten Schweißzyklus.
In der modernen Industrie ist robotergestütztes Schweißen weit mehr als das bloße mechanische Ersetzen der Hand des Schweißers. Es ist ein vollständig integriertes technologisches Ökosystem, in dem die Kinematik des Roboterarms mit der Dynamik des Lichtbogens, Werkstückpositioniersystemen sowie der Sicherheitsautomatik verknüpft ist. Infolgedessen entsteht jede Schweißverbindung unter streng kontrollierten, reproduzierbaren thermischen und strombezogenen Bedingungen.
- SPS-Steuerung: Übergeordnete Automatisierungseinheit, die den gesamten Arbeitsbereich verwaltet. Sie überwacht die Sicherheitssysteme (Scanner, Lichtvorhänge), steuert die Werkstückspannung (pneumatische/hydraulische Spannvorrichtungen) und tauscht Daten mit Produktionsmanagementsystemen (MES/ERP) aus.
- Steuerung des Roboters/Cobots: Computer, der für die präzise Führung des Werkzeugs im dreidimensionalen Raum, die Aufrechterhaltung einer konstanten Vorschubgeschwindigkeit sowie den laufenden digitalen Kontakt mit der Stromquelle verantwortlich ist. Bei kollaborativen Robotern ermöglicht er zusätzlich eine intuitive Programmierung durch manuelles Führen des Arms (lead-through).
- Bildverarbeitungssysteme und Sensoren: Fortschrittliches Messsystem, das vor Beginn des Zyklus das Werkstück lokalisiert und die Trajektorie korrigiert, während des Zyklus die Schweißnaht in Echtzeit mit dem Schweißbogen verfolgt und nach Abschluss automatisch die Qualität und Kontinuität der Verbindung überprüft.
- Digitale Schweißquelle: Ein Versorgungsgerät, das Strom mit genau festgelegten Parametern wie Spannung, Stromstärke und Lichtbogendynamik liefert, die an die Geschwindigkeit der Armbewegung angepasst werden.
- Endwerkzeug: Leichte Schweißausrüstung, am Ende des Arms montiert — meist ein Brenner (MIG/MAG, TIG), ein Laserkopf oder Schweißzangen.
- Automatischer Drahtvorschub: Mechanismus, der für die gleichmäßige und rutschfreie Zuführung des Schweißdrahts durch die Leitungen direkt zum Schweißbrenner verantwortlich ist.
- Automatische Reinigungsstation: Wartungsgerät, das in den Pausen zwischen den Zyklen Spritzer von der Brennerdüse entfernt, die verschmutzte Drahtspitze abschneidet und Antispritzmittel aufträgt.
- Positionierer und Drehtische: Automatisierte Drehtische, die mit einer Steuerung verbunden sind, bringen das Werkstück in die optimale Position zum Schweißen in voller Synchronisation mit der Bewegung des Arms.
Was musst du verfeinern, bevor du über die Robotisierung des Schweißens nachdenkst?
Eine effektive Robotisierung des Schweißprozesses erfordert eine angemessene Vorbereitung des gesamten technologischen Ablaufs. Die Betrachtung des Roboters als „Heilmittel“ für bisherige Qualitätsprobleme ist der häufigste Investitionsfehler. Bevor im Betrieb die ersten robotisierten Schweißsysteme Einzug halten, müssen einige Schlüsselbereiche ausgearbeitet werden.
- Qualität und maßliche Wiederholbarkeit von Bauteilen: Das ist die wichtigste notwendige Bedingung. Wenn die Kanten der auf die Station treffenden Bauteile nicht präzise vorbereitet sind, wird der Roboter, der den Brenner entlang der programmierten Bahn führt, auf einen offenen Spalt stoßen oder das Material durchbrennen. Bevor du die Automatisierung des Schweißens planst, musst du die Toleranzvorgaben in der Phase des Laserschneidens, des Stanzens und des Biegens an Abkantpressen verschärfen.
- System zur Positionierung und Befestigung von Bauteilen: Jedes Werkstück muss exakt an derselben Position platziert sein. Das erfordert die Konstruktion starrer, wiederholgenauer Spannvorrichtungen (jigs), am besten ausgerüstet mit schnellen pneumatischen oder hydraulischen Spannelementen, die das Material stabilisieren und für eine kontinuierliche Wärmeabfuhr sorgen.
- Kontrolle thermischer Verformungen: Das robotergestützte Schweißen zeichnet sich durch große Dynamik und kumulierte Wärmeeinbringung aus. Ohne eine zuvor erarbeitete, präzise Reihenfolge des Aufbringens der Schweißnähte können thermische Spannungen das fertige Bauteil außerhalb der zulässigen Maße verformen, unabhängig davon, wie perfekt der Arm den Brenner geführt hat.
- Anpassung der Serienstruktur und der Hallenlogistik: Man sollte genau analysieren, in welchem Modus der Betrieb arbeitet. Bei Massen- und Serienproduktion amortisiert sich die Automatisierung am schnellsten. Wenn der Betrieb kurze, wechselnde Serien fertigt, sollte man vor der Einführung die Prozesse so planen, dass keine Zeit durch ständiges Umrüsten des Arbeitsplatzes verloren geht.
- Vorbereitung des Personals und Neudefinition der Rollen: Die Automatisierung von Prozessen verändert das Profil der benötigten Kompetenzen. Der Betrieb muss vor der Einführung Mitarbeiter bestimmen und schulen, die die Kontrolle über den robotisierten Prozess übernehmen werden. Diese Personen müssen praktische Schweißkenntnisse mit der Fähigkeit zur Bedienung des Bedienfelds des Roboters verbinden.
Optimale technologische Entscheidungen hängen immer von den Besonderheiten der jeweiligen Produktion ab. Ein hervorragendes Beispiel für diesen Ansatz ist der Umgang mit Maßtoleranzen: Während es bei leichter Blechbearbeitung und hoher Serienfertigung am meisten lohnt, Fehler an der Quelle zu beseitigen (bereits beim Schneiden oder Biegen), würde das Erzwingen perfekter Materialpräzision vor dem Roboter bei großen Abmessungen, Gussteilen oder Kleinserien absurde Kosten verursachen. In einem solchen Umfeld erweist sich oft die Investition in fortschrittliche Sensoren oder 3D-Scanner als vielfach günstigere Variante. Der Schlüssel zum Erfolg ist daher nicht der bedingungslose Kampf um lehrbuchhafte Perfektion in jeder Phase, sondern die flexible Auswahl von Lösungen genau dort, wo sie die geringsten Gesamtkosten bewirken und es ermöglichen, die Vorteile der Robotisierung voll auszuschöpfen.
Wenn du die Einführung der Robotisierung planst, beraten wir in einem separaten Beitrag Welchen Anbieter von Industrierobotern für seinen Betrieb wählen?.